激光切割与激光设备 从原理到选型的完整指南
一、激光切割是什么
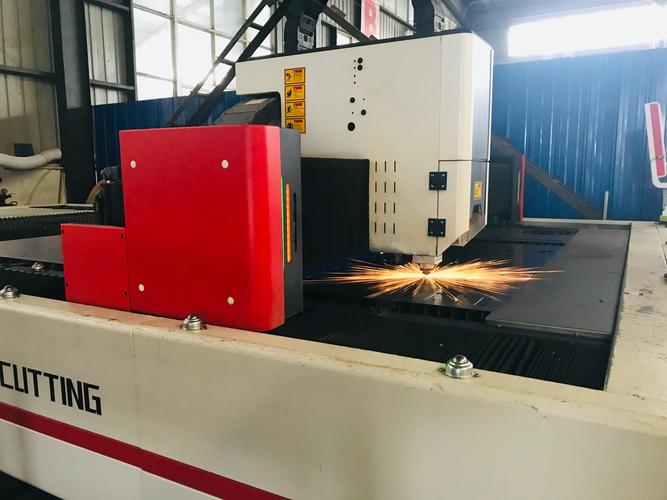
激光切割是利用高功率密度激光束照射材料,使被照射区域迅速熔化、汽化或达到燃点,同时借助辅助气体将熔融物吹除,从而形成切缝的一种热加工方法。它属于非接触式加工,刀具无磨损,切缝窄、热影响区小、切口平整,适合金属、非金属等多种材料。
二、激光切割的核心原理
激光器产生高能量密度的光束,经反射镜和聚焦镜组聚焦后形成极小的光斑,功率密度可达10^6~10^9 W/cm²。材料吸收激光能量后温度急剧升高:
- 熔化切割:材料熔化后被辅助气体吹走,常用于不锈钢、铝等。
- 汽化切割:材料直接汽化,切缝更窄,适用于极薄材料。
- 氧化切割:以氧气为辅助气体,利用氧化反应放热,适合碳钢。
- 划片控制:控制材料产生裂纹,多用于脆性材料。
三、常见激光设备类型
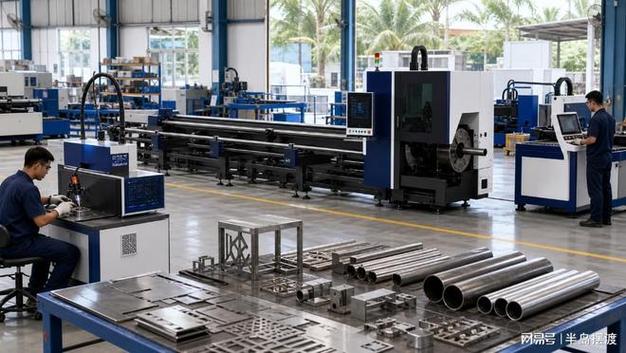
- 光纤激光切割机:电光转换效率高、维护成本低,是当前金属切割主流,功率涵盖500W到数万瓦。
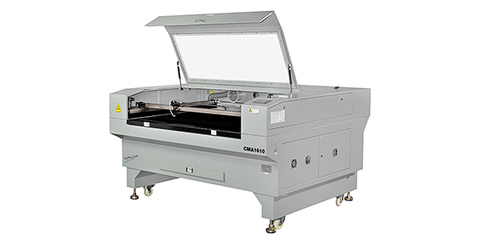
- CO₂激光切割机:适合非金属如亚克力、木材、布料,也可切金属但效率较低。
- YAG固体激光切割机:早期用于金属薄板,现已逐步被光纤激光替代。
- 碟片激光器、直接半导体激光器:在特定高反材料与复合焊接场景中有优势。
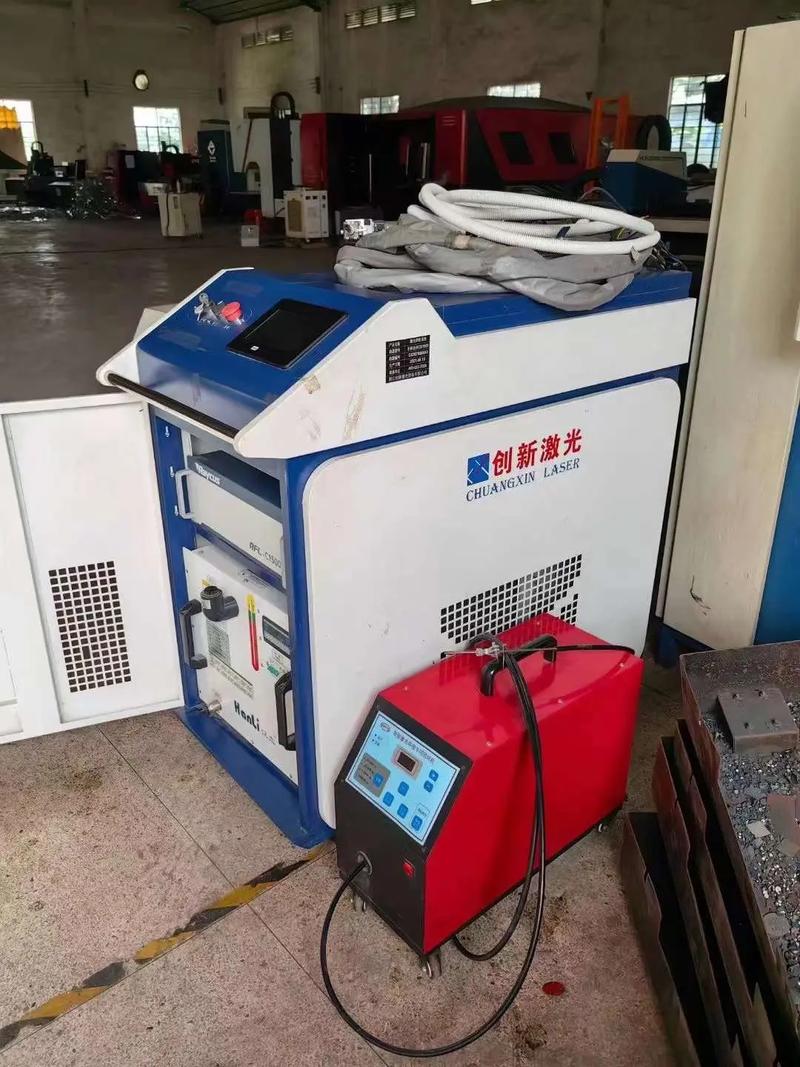
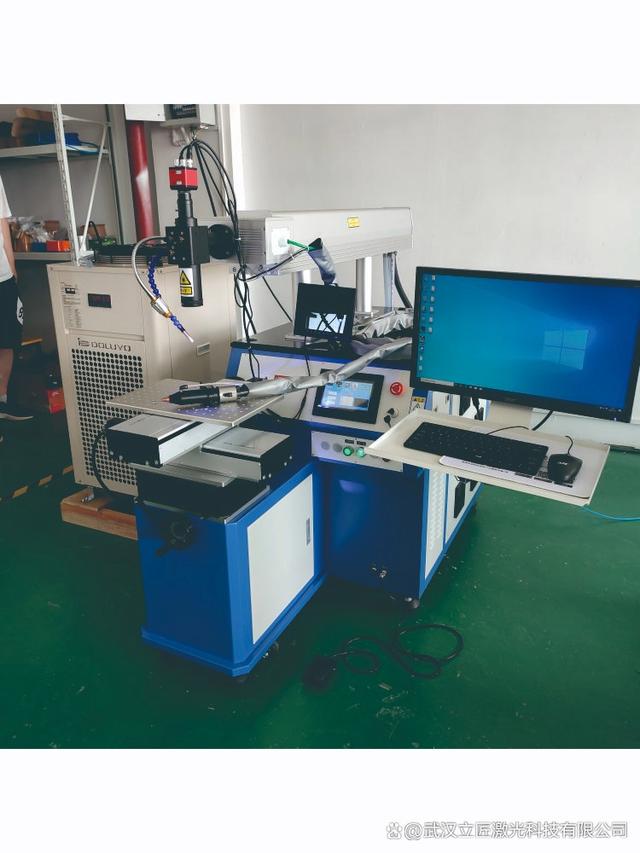
配套系统同样关键,包括:激光头、聚焦镜、切割嘴、冷水机组、空压机/制氮机、伺服控制系统、运动平台与操作系统软件。
四、影响切割质量的关键参数
- 激光功率:决定可切厚度与速度,功率越高,能力越强。
- 切割速度:速度过快切不透,过慢则造成过熔、挂渣。
- 焦点位置:正焦点适合厚板氧化切割,负焦点适合薄板高速切割。
- 辅助气体与压力:氧气用于碳钢,氮气用于不锈钢,压缩空气用于降本。
- 喷嘴直径与离焦量:影响气流形态和切缝质量。
- 材料特性:反射率、导热率和厚度都会影响吸收与熔除效率。
五、激光设备的选型思路
- 明确材料与厚度:金属碳钢、不锈钢、铝、铜等决定激光器类型与功率档位。
- 确定幅面与形状:板材尺寸、是否需要自动上下料、卷料或管材切割影响机型选择。
- 评估效率要求:批量生产看切割速度与联动台配置,小规模加工可选单台。
- 控制运维成本:电价、气体消耗、镜片与喷嘴更换周期都会影响单件成本。
- 重视售后能力:调试培训、故障响应、备件供应决定长期生产稳定性。
六、典型应用场景
- 钣金加工:机箱机柜、门业、厨具、广告标识。
- 汽车制造:车身拼焊件、电池托盘、热成形件切割。
- 工程机械:中厚板下料、耐磨板零件。
- 精密电子:屏蔽罩、柔性线路板辅料切割。
- 医疗器械:不锈钢手术器械、精密管件。
七、维护与安全
- 每日检查光路、喷嘴、保护镜是否污染或损伤,定期校准焦点。
- 对冷却水温度、水质和流量进行监控,避免激光器过热报警。
- 操作人员佩戴激光防护眼镜,设备加装封闭防护罩与互锁装置。
- 切割反射材料时注意镜头清洁与方向性污染,避免光束回返。
- 废气需经过除尘净化后排放,尤其塑料、涂层材料切割更容易产生有害烟雾。
八、
激光切割的竞争力本质上是“设备稳定性 + 工艺参数匹配 + 运维成本控制”的组合结果。选设备不应只看功率和价格,更多是要与自身材料、产品批量、品质要求和场务条件匹配。随着光纤激光器功率持续提升和控制系统智能化,激光切割正在从单一下料工具升级为柔性制造单元,成为现代钣金与制造车间的基础设备。
如若转载,请注明出处:http://www.zgjgyd.com/product/26.html
更新时间:2026-10-26 09:47:49